
焊接螺钉:失效概率低,失效形式单一焊接螺钉的失效多因“焊接质量问题”(如虚焊、未焊透),而非正常使用中的性能衰减——若焊接过程符合规范,失效概率极低(通常低于)。其失效形式主要为“焊接部位断裂”,且多发生在极端载荷下(如超过设计载荷2-3倍),失效前通常有明显征兆(如母体材料变形),便于提前排查;此外,焊接螺钉无“松动失效”(普通螺钉的主要失效形式),大幅降低了突发故障。普通螺钉:失效概率高,失效形式多样普通螺钉的失效形式包括“松动、滑牙、螺纹断裂、锈蚀卡死”等,且失效概率较高(若未采取防松措施,失效概率可达5%-10%)。例如“松动失效”可能导致设备异响、部件位移,甚至引发安全事件(如风扇螺钉松动导致叶片偏移);“滑牙失效”多因母体材料较软或预紧力过大,导致螺纹无法承载载荷;“锈蚀卡死”则会导致螺钉无法拆卸,维修时需破坏性拆除(如切割),增加维护成本。 焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,期待您的来电。浙江焊接螺钉配送
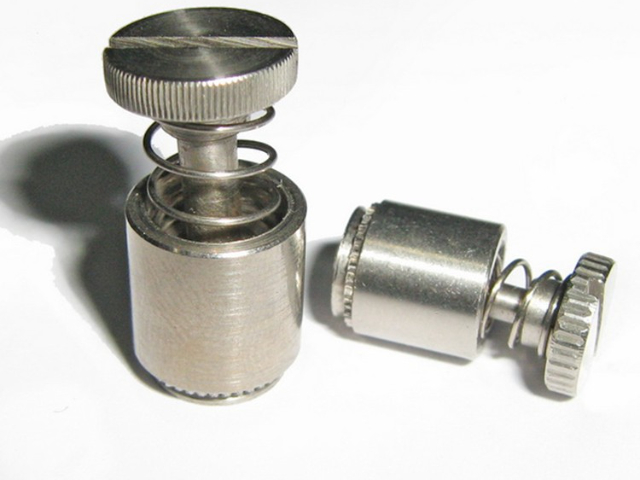
焊接过程:精细把控参数,奠定质量基础焊接参数的合理性直接决定焊接点的熔合质量,不同材质、规格的焊接螺钉需匹配差异化参数,注意事项如下:热输入把控:避免过烧与未熔合热输入(电流×电压/焊接速度)过大时,焊接点会出现“过烧”——金属晶粒粗大,脆性增加,易产生裂纹;热输入过小时,螺钉与母体材料无法充分熔合,形成“未熔合”缺陷,连接强度大幅下降。例如:直径M8的Q235碳钢焊接螺钉(电弧焊),需把控电流120-150A、电压18-20V、焊接速度5-8cm/min,确保熔深达到3-4mm(约为螺钉直径的1/2);而直径M8的304不锈钢焊接螺钉(氩弧焊),需降低电流至80-100A、电压10-12V,避免热输入过大导致晶间腐蚀。此外,电阻焊场景需把控“通电时间”与“电极压力”:薄板材(如1mm碳钢)焊接时,通电时间50-80ms、压力,防止压力过小导致接触不良,或压力过大压溃板材。 江苏焊接螺钉哪家好焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,欢迎您的到来。
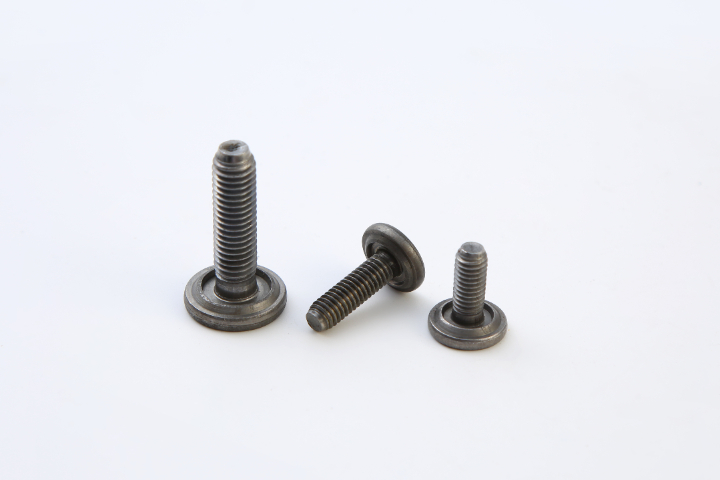
一次冷镦:初步成型头部:将坯料放入“初镦模”,通过冲头施加100-200MPa压力,使坯料一端塑性变形,初步形成头部轮廓(如圆柱头、六角头的雏形),同时杆部初步成型(预留螺纹加工余量);冷镦后需检查头部是否有裂纹、折叠(用放大镜观察),若有缺陷需调整模具压力或润滑。二次冷镦:精整成型:将初镦后的半成品放入“精镦模”,施加更压力(200-300MPa),精整头部形状(确保头部高度、直径符合图纸要求,如圆柱头高度±),同时优化杆部表面质量,去除初镦时的表面缺陷;对于带凸缘的焊接螺钉,需在精镦模中一体成型凸缘结构,保证凸缘与杆部的同轴度(≤)。
焊接螺钉:无松动事件,抗冲击能力强因螺钉与母体材料为整体结构,无“螺纹间隙”或“可拆卸连接点”,振动或冲击载荷不会导致连接部位出现相对位移,抗振动、抗冲击能力极强。例如在汽车底盘(长期受路面颠簸振动)、矿山机械(受矿石冲击)等场景中,焊接螺钉可长期承受10-20Hz的低频振动或50-100kN的瞬时冲击,连接状态无变化;即使在极端冲击下(如车辆碰撞),也多是母体材料变形,而非焊接部位断裂。普通螺钉:易因振动松动,抗冲击性弱普通螺钉的螺纹咬合处存在微小间隙,长期振动会导致“预紧力衰减”——振动过程中,螺纹接触面的摩擦力反复变化,可能出现“微滑移”,逐渐导致螺钉松动。数据显示,普通螺钉在10Hz、振幅1mm的振动环境下,若未采取防松措施(如弹簧垫圈、防松螺母),24小时预紧力就可能衰减30%-50%;若冲击载荷超过螺纹的承载极限,还可能导致螺纹牙断裂、滑牙等失效问题。即使加装防松配件,也*能延缓松动,无法彻底去除,例如家电风扇的固定螺钉,仍需每半年检查一次是否松动。温州万胜紧固件有限公司致力于提供焊接螺钉,欢迎您来我司。
焊接螺钉:无缝结合,隔绝有害物质焊接后的连接部位无间隙,螺钉与母体材料形成连续的金属结构,能隔绝水分、灰尘、腐蚀性气体(如二氧化硫、海水盐分)进入内部,减少腐蚀。例如在海洋工程(海水含盐量)中,采用316L不锈钢焊接螺钉,即使长期浸泡或暴露在盐雾环境中,每年的腐蚀速率,远低于普通螺钉;在化工车间(含酸性气体),焊接部位也不易出现“缝隙腐蚀”(普通螺钉的常见问题)。此外,焊接螺钉的焊接部位若后期做简单防腐处理(如涂防锈漆),可进一步提升环境适应性,使用寿命可达10-20年。 温州万胜紧固件有限公司是一家提供焊接螺钉的公司,期待您的光临。江苏定制焊接螺钉
焊接螺钉,就选温州万胜紧固件有限公司,期待您的莅临。浙江焊接螺钉配送
质量检测:全维度把控成品质量焊接螺钉需通过多维度检测,确保符合设计标准与使用需求,检测项目如下:尺寸精度检测外观与尺寸:用“卡尺”(精度)测量螺钉总长、头部直径、杆部直径、螺纹长度等关键尺寸,确保符合图纸要求(如M10×30mm螺钉,总长公差±,头部直径公差±);用“投影仪”(放大倍数20-50倍)检查头部形状、螺纹牙型是否合格,避免变形、缺牙。形位公差:用“同轴度仪”检测头部与杆部的同轴度(≤),用“平面度仪”检测头部端面的平面度(≤),确保安装时螺钉能与母体材料垂直贴合。 浙江焊接螺钉配送
温州万胜紧固件有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。