
使用中保存(安装后维护,确保长期性能)焊接点安装后需结合使用环境进行维护,延长使用寿命:户外/潮湿环境:定期防腐户外设备(如路灯支架)的焊接点,每1年需清理表面灰尘后,补涂一遍户外防锈漆(如丙烯酸聚氨酯漆,耐候性强);靠近水源的焊接点(如水箱支架),需在焊接点周边加装防水挡板,防止雨水长期冲刷。高温环境:监测蠕变锅炉、换热器等高温设备(温度≥300℃)的焊接点,每6个月需用超声波检测焊接点是否有蠕变变形(高温下金属缓慢变形),若发现焊接点出现细微裂纹,需及时补焊(选用耐高温焊材,如1Cr5Mo焊条)。振动环境:防止疲劳断裂汽车底盘、电机支架等振动频繁的焊接点,每3个月需用目视检查是否有疲劳裂纹(多产生在焊接点边缘),也可采用“渗透检测”(涂抹渗透剂后观察裂纹显示),若发现裂纹,需打磨去除裂纹后重新焊接,并在焊接点周边加装加强筋,增强抗疲劳能力。 焊接螺钉,就选温州万胜紧固件有限公司,有想法可以来我咨询。上海非标焊接螺钉
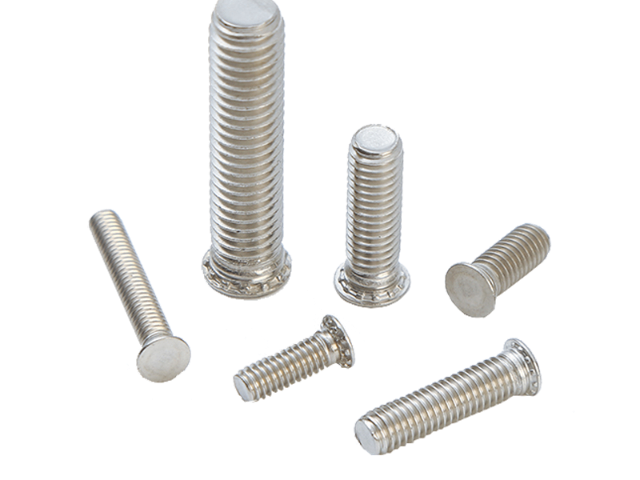
焊接前的准备工作材料清理:焊接前需彻底清理母体材料表面和螺钉焊接部位的油污、铁锈、氧化皮等杂质。若表面存在油污,可使用清洗剂擦拭;若有铁锈或氧化皮,需用砂纸打磨至露出金属本色,避免杂质影响焊接结合强度,导致虚焊、假焊等问题。设备检查:根据焊接螺钉的类型和规格,选择适配的焊接设备(如电弧焊机、电阻焊机),并检查设备的电流、电压、压力等参数是否符合焊接要求。同时,确保焊接电极、电缆线等配件连接牢固,无损坏或老化现象。 江苏非标焊接螺钉焊接螺钉,就选温州万胜紧固件有限公司,有需要可来电咨询哦。
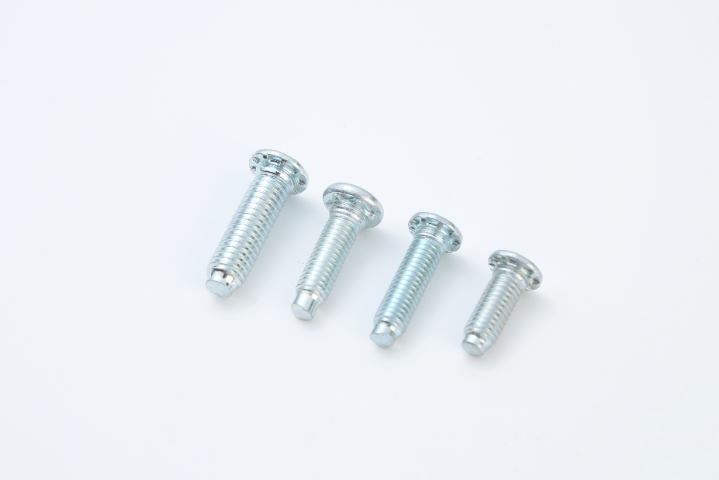
表面处理需平衡“抗腐蚀性能”与“焊接适配性”——既要防止螺钉在存储、运输中生锈,又不能影响焊接时的熔合质量(如部分涂层会在焊接高温下分解,产生气孔)。碳钢焊接螺钉:基础防锈处理碳钢焊接螺钉易生锈,需做防锈处理,但涂层需易在焊接高温下分解,避免影响焊缝质量:磷化处理:将螺钉放入磷化槽(主要成分磷酸锌),在表面形成一层5-10μm的磷化膜(呈灰色),磷化膜能隔绝空气、水分,同时焊接时会随高温分解,不产生有害气体;磷化后需用清水冲洗,再烘干(温度80-100℃,时间30分钟)。涂防锈油:磷化后的螺钉需浸泡或喷涂“快干型防锈油”(如硬膜防锈油),形成一层透明保护膜(厚度3-5μm),进一步提升防锈能力;防锈油需选择焊接兼容性好的类型(如不含硅类成分,避免焊接时产生气孔)。
焊接后:处理与检测保证质量及时清理与防腐:焊接后冷却至室温(避免高温清理导致变形),电弧焊需用敲渣锤去除焊渣,再用砂纸打磨焊缝至光滑;碳钢螺钉需立即做防锈处理(如喷涂防锈漆、浸锌),不锈钢螺钉若焊接后出现氧化皮,可用酸洗膏清理,复原钝化膜。质量检测不可少:外观检测:焊缝应连续、均匀,无裂纹、气孔、夹渣、未焊透等缺陷,焊缝高度符合设计要求(通常为螺钉直径的1/2-2/3);力学检测:关键部位需做拉力试验(如建筑钢结构焊钉,需抽样测试抗拉强度是否达标)或敲击试验(用小锤轻敲焊缝,无清脆回声则可能存在虚焊);无损检测:重要设备(如化工反应釜)的焊接螺钉需做超声波检测或X射线检测,排查内部缺陷。变形矫正(必要时):若焊接后母体材料出现轻微变形(如薄板材翘曲),可采用机械矫正(如用夹具加压)或火焰矫正(局部加热至600-800℃,缓慢冷却),但不锈钢材质避免火焰矫正(易导致脆化)。 温州万胜紧固件有限公司是一家提供焊接螺钉的公司,期待您的光临。
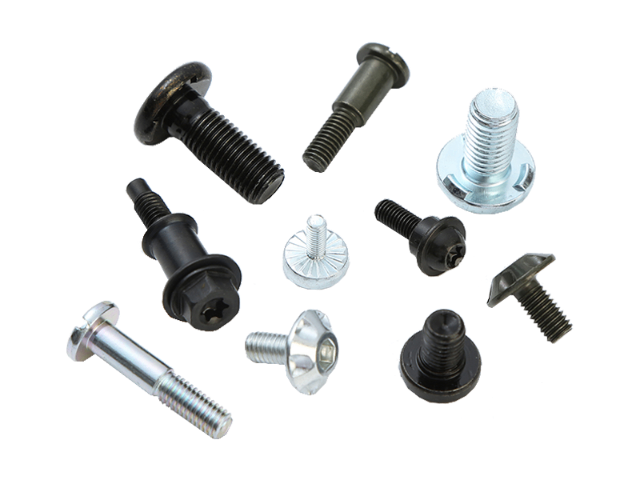
焊材匹配:避免材质不相容焊接点的耐腐蚀性、强度与焊材直接相关,需根据焊接螺钉与母体材料的材质选择适配焊材:碳钢螺钉+碳钢母体:选用J422焊条(电弧焊)、H08MnA焊丝(气保焊),确保焊接点与基材强度匹配;304不锈钢螺钉+304不锈钢母体:选用A102焊条(电弧焊)、ER308焊丝(氩弧焊),防止焊材含碳量过高引发晶间腐蚀;碳钢螺钉+不锈钢母体(特殊场景):需选用“异种钢焊材”(如E309L焊条),避免因材质电位差导致焊接点电化学腐蚀。 焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,欢迎新老客户来电咨询。浙江常规焊接螺钉
温州万胜紧固件有限公司是一家提供焊接螺钉的公司。上海非标焊接螺钉
焊接端处理:优化焊接熔合性能焊接螺钉的杆部下端(焊接端)需进行特殊处理,确保焊接时能与母体材料良好熔合,常用处理方式如下:粗糙化处理:对于碳钢焊接螺钉,通过“喷砂”(用石英砂或氧化铝砂,压力)使焊接端表面粗糙度达Ra5-10μm,增大焊接接触面积,提升熔合强度;对于不锈钢焊接螺钉,可通过“化学蚀刻”(用10%liu酸溶液浸泡5-10分钟)在焊接端形成微小凹坑,增强熔合效果。倒角处理:用“倒角刀”将焊接端边缘倒成45°角(倒角尺寸),避免焊接时边缘产生应力集中,同时便于焊接时固位(确保螺钉与母体材料垂直)。 上海非标焊接螺钉
温州万胜紧固件有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。