
短期保存(1-3个月,如成品库存、运输过程)短期保存的重点是“临时防护,防止运输与存储中的磕碰、受潮”:防锈处理:基础防护碳钢焊接点需立即做临时防锈:可喷涂“快干型防锈油”(如硬膜防锈油,膜厚5-10μm)或缠绕“防锈纸”(含气相防锈剂),避免裸露在空气中生锈;不锈钢焊接点若表面有氧化皮,需用酸洗膏清理后,喷涂一层薄薄的不锈钢保护剂,防止手印(汗液含盐分)腐蚀。包装与存放:避免物理损伤单个带焊接点的工件(如支架、配件)需用气泡膜包裹,防止运输中碰撞导致焊接点变形;批量存放时,需分层摆放,层间用木板隔离,避免工件堆叠挤压焊接点(尤其是薄板材焊接点,易因挤压断裂)。存放环境需满足“室温(5-30℃)、相对湿度≤60%、通风良好”,避免存放在地下室(潮湿)或靠近热源(如暖气)的位置,防止焊接点因温湿度剧烈变化产生冷凝水。 焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,竭诚为您。上海国内焊接螺钉
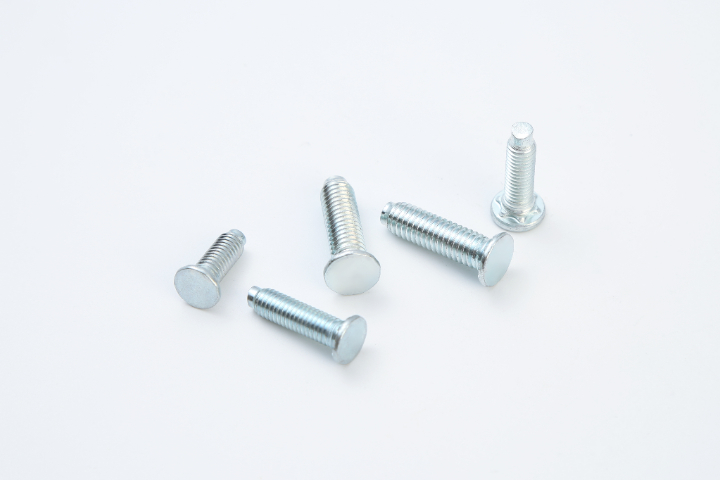
表面彻底清理:焊接部位(螺钉焊接端、母体材料表面)需无油污、铁锈、氧化皮、漆层等杂质——油污会导致焊接时产生气孔,铁锈/氧化皮会阻碍熔合,形成虚焊。清理方法:油污需擦拭;铁锈/氧化皮用砂纸(80-120目)打磨至露出金属本色,或用喷砂处理(批量场景)。焊材与设备适配:根据螺钉材质选择对应焊材,如碳钢螺钉用J422焊条(电弧焊)、H08A焊丝(气保焊);不锈钢螺钉用A102焊条(304)、A022焊条(316L)。同时检查焊接设备参数:电阻焊需匹配电流(碳钢约800-1200A,不锈钢约600-1000A)、压力();电弧焊需调整电压(18-24V)、电流(100-180A),避免参数不当导致未焊透或烧穿。 江苏焊接螺钉供应焊接螺钉,就选温州万胜紧固件有限公司,有需要可以来电咨询。
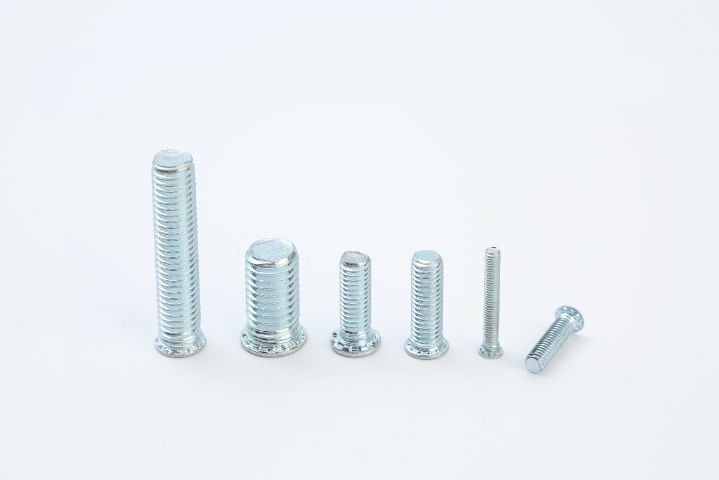
焊接中:把控工艺参数,避免缺陷防止焊接变形:根据螺钉规格和母体材料厚度调整热输入——薄板材(≤3mm)用小电流(如电阻焊600-800A)、短时间(50-100ms),避免母体烧穿;厚板材(≥10mm)需分层焊接(电弧焊),每层焊后清理焊渣,把控层间温度(碳钢≤300℃,不锈钢≤200℃),减少热应力导致的变形。此外,多螺钉焊接时采用“对称焊接法”(如对角依次焊接),避免局部集中受热。避免晶间腐蚀(不锈钢特用):不锈钢螺钉焊接时,若热影响区温度在450-850℃区间停留时间过长,会导致铬元素析出,形成贫铬区,丧失耐腐蚀性。措施:使用低碳不锈钢(如316L)或稳定化不锈钢(如321,含钛);焊接时冷却(如焊后喷水冷却,避免长时间高温);采用小直径焊材、短电弧,减少热输入。杜绝虚焊与未焊透:虚焊表现为焊缝表面连接,内部未熔合,受力后易脱落;未焊透表现为焊缝深度不足,强度不足。方法:焊接前确保螺钉与母体表面贴合紧密(间隙≤);电阻焊需保证电极压力均匀,避免接触不良;电弧焊需把控焊枪角度(30-45°),确保熔深达到螺钉直径的1/3-1/2(如M10螺钉熔深≥3mm)。
质量检测:多维度验证焊接点性能焊接点需通过“外观检测、力学检测、无损检测”三重验证,确保质量达标:外观检测:直观排查表面缺陷焊接后冷却至室温,用肉眼或放大镜(10倍)观察:合格焊接点应满足“焊缝连续均匀,无裂纹、气孔、夹渣,焊缝高度符合设计要求(通常为螺钉直径的1/2-2/3)”;若发现焊缝表面凹陷、凸起或咬边(母体材料被电弧烧出缺口),需及时补焊或打磨修复。力学检测:验证承载能力关键部位(如建筑钢结构、重型机械)的焊接点需抽样做“拉力试验”或“剪切试验”:拉力试验时,施加轴向拉力直至焊接点失效,记录**大拉力值,需不低于螺钉额定抗拉强度的90%;剪切试验需模拟实际受力方向,确保焊接点抗剪切强度达标(如M10碳钢焊接点抗剪切强度≥200MPa)。无损检测:排查内部缺陷隐蔽部位(如设备内部焊接点)或重要场景(如化工反应釜)需做无损检测:超声波检测可排查焊接点内部的未熔合、夹渣(检测深度可达50mm);X射线检测可精细固位微小裂纹。 焊接螺钉,就选温州万胜紧固件有限公司,期待您的莅临。
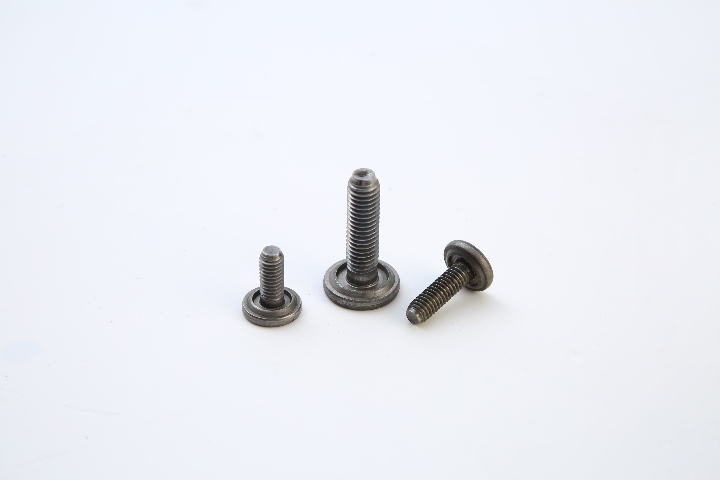
高温环境(如锅炉、换热器、高温烘箱)中心需求:耐高温强度、抗高温氧化、热膨胀系数匹配材质选择:300-500℃环境选1Cr5Mo耐热钢:含5%Cr、Mo,可长期在550℃以下工作,抗高温氧化且高温强度稳定(500℃时抗拉强度仍达300MPa以上);500-800℃环境选Inconel600镍基合金:耐高温蠕变(高温下缓慢变形),抗高温氧化,适用于航空发动机、高温炉等极端场景;避免选普通不锈钢(304):304在450℃以上易产生晶间腐蚀,且高温强度下降明显(600℃时抗拉强度*为室温的30%)。结构设计:杆部选“粗杆设计”:增强高温下的抗弯曲能力,避免因高温蠕变导致变形;焊接点需“短而厚”:减少热影响区面积,降低高温下的应力集中。焊接工艺:采用电弧焊(耐热钢焊条R507):焊接前预热至300-400℃,焊接后缓冷(覆盖保温棉),避免因温差过大产生冷裂纹;焊接后需做“去应力退火”(650℃保温2小时),去除焊接内应力。 焊接螺钉,就选温州万胜紧固件有限公司,欢迎您来到我司咨询。上海国内焊接螺钉
温州万胜紧固件有限公司致力于提供焊接螺钉,有想法的可以来电咨询。上海国内焊接螺钉
高载荷/振动环境(如重型机械、汽车底盘、矿山设备)中心需求:强度(抗拉/抗剪切)、抗疲劳、抗振动松动材质选择:中高载荷选40Cr合金结构钢:经调质处理(淬火+高温回火)后,抗拉强度达980MPa,抗剪切强度达580MPa,适用于工程机械支架;高冲击载荷选Q690低合金强度钢:屈服强度≥690MPa,抗冲击能力强,适用于矿山机械、汽车防撞梁等场景;避免选低碳钢(Q235):Q235抗拉强度*375-500MPa,长期振动易产生疲劳裂纹,导致连接失效。结构设计:头部选六角头:焊接后可通过扳手辅助加固,增强预紧力;杆部加“加强筋”:在焊接点与杆部过渡处增加环形加强筋,提升抗疲劳能力,延长疲劳寿命。焊接工艺:采用电弧焊(低氢型焊条J507):低氢焊条可减少焊接点氢含量,避免氢致裂纹(高载荷下易扩展);焊接后做“超声波检测”,排查内部疲劳裂纹;多螺钉焊接时采用“对称焊接顺序”,减少振动导致的应力集中。上海国内焊接螺钉
温州万胜紧固件有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。