
电镀锌:前处理需除油→酸洗→活化,避免氢脆需镀后去氢(190–220℃,2–4h),彩锌含铬酸盐钝化,耐蚀更佳。镀镍:分半光亮/光亮,适合要求导电性与外观的场景,注意把控镀层厚度(5–15μm)防止影响螺纹配合。达克罗/锌铝涂层(高耐蚀优先)由锌铝片+粘结剂组成,经烘烤固化,适合强度螺栓/螺母,尤其汽车底盘、风电设备。缺点:涂层较厚(6–12μm),可能影响螺纹装配,需预留间隙或调整螺纹公差。不锈钢处理钝化:用硝酸/柠檬酸溶液处理,强化表面Cr₂O₃钝化膜,无需电镀,成本低。电解抛光:降低表面粗糙度,提高耐蚀性与美观度,适合食品等洁净场景。工艺选择优先级常规防锈:电镀锌(彩锌)→成本低,适配性广。高耐蚀:达克罗→无氢脆,盐雾性能优异。导电/焊接:镀锡/镀镍→低接触电阻,焊接性好。不锈钢:钝化→低成本强化耐蚀,无需额外镀层。装饰+耐磨:粉末喷涂→色彩可选,防护性强。温州万胜紧固件有限公司是致力于提供异型卡式螺母,欢迎新老客户来我司。常规异型卡式螺母厂家
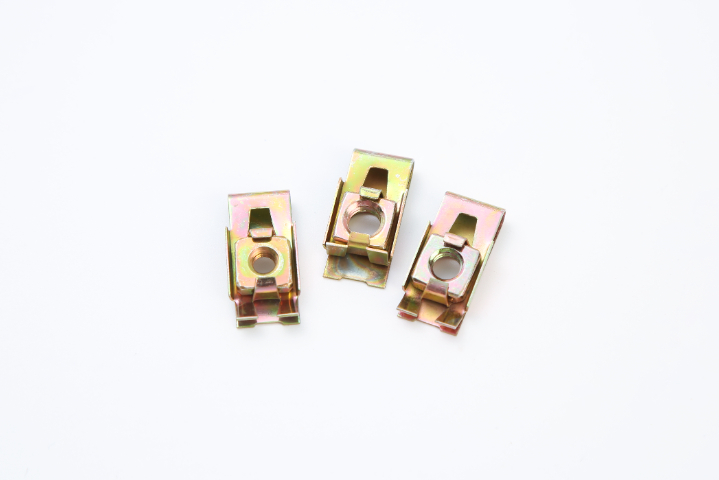
异形卡式螺母制作流程(以万胜工艺为例)材质选型与裁切:根据客户异形结构需求及适配场景,选用对应材质(常用304不锈钢、10B21中碳钢),通过精密裁切设备将盘元原料裁切成适配异形结构的坯料,确保坯料尺寸误差把控在±,后续加工精度。冷镦成型加工:采用二模四冲冷镦机,通过定制化模具挤压坯料,一次成型异形主体结构(含卡接槽、固位孔、螺纹预留位),全程常温加工,避免材质性能损耗,同时保证异形结构的完整性与密度,杜绝出现裂纹、凹陷等缺陷。弹性件适配加工:针对异形卡式螺母的防松中心——弹性件,单独采用弹簧钢材质加工,根据异形主体结构定制弹性弧度与支撑力度,通过冲压、折弯工艺成型后,进行回火处理,提升弹性件的抗疲劳性与使用寿命。常规异型卡式螺母厂家异型卡式螺母,就选温州万胜紧固件有限公司,用户的信赖之选,欢迎您的莅临。
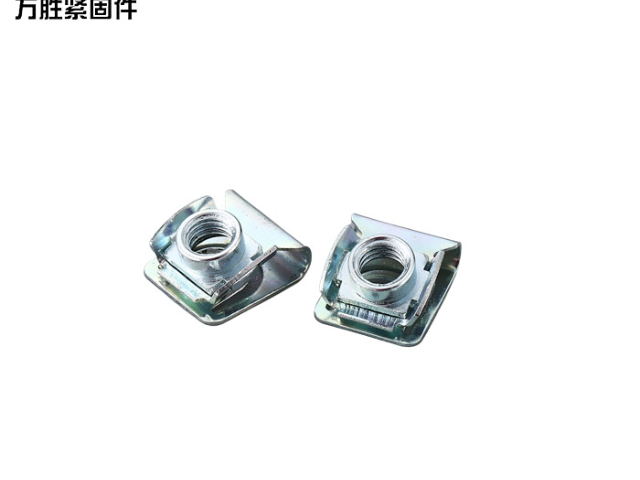
异型卡式螺母在选型、安装和使用过程中,需要重点关注以下注意事项,以确保其连接可靠性和使用寿命:一、选型阶段注意事项匹配安装基板参数异型卡式螺母的卡槽尺寸、厚度必须与安装基板的孔径、板厚严格匹配。基板厚度过薄会导致螺母卡接不牢固,过厚则无法顺利卡入,甚至会挤压变形螺母的弹片结构。同时要确认基板材质,对于硬度较高的基板(如不锈钢板),需选择弹片弹性更强的螺母型号,避免卡接后松动。明确螺纹规格与承载需求根据实际装配的螺栓规格,选择对应螺纹尺寸(如M3、M4、M5等)的异型卡式螺母,螺纹公差需符合使用标准。依据使用场景的载荷大小,选择对应承载等级的产品,避免超载使用导致螺纹滑丝或弹片断裂。适配使用环境若用于潮湿、腐蚀环境(如户外、化工设备),需选择镀锌、不锈钢或达克罗涂层的异型卡式螺母,防止生锈失效;若用于高温环境,需确认螺母材质的耐高温性能,避免弹片退火失去弹性。
异型卡式螺母的生产工艺是基于常规卡式螺母基础上的定制化加工流程,中心是围绕“异型结构”的尺寸、形状要求,调整模具与加工工序,保证其卡装、锁紧性能。以下是详细的工艺步骤及关键要点:一、原料选型与预处理选材异型卡式螺母的基材需满足强度、韧性和耐腐蚀性需求,常用材料有:碳钢(如10#钢、中碳钢):成本低,适合普通工况,后续需电镀防锈;不锈钢(如304、316):耐蚀性好,适合潮湿、酸碱环境;铜合金:导电导热性优,适合电子、电气领域。原料预处理棒材/带材需进行校直、整平,去除表面氧化皮、油污;按产品尺寸剪切/锯切成定长坯料,保证坯料精度,减少后续加工余量。 温州万胜紧固件有限公司是一家提供异型卡式螺母的公司,竭诚为您。
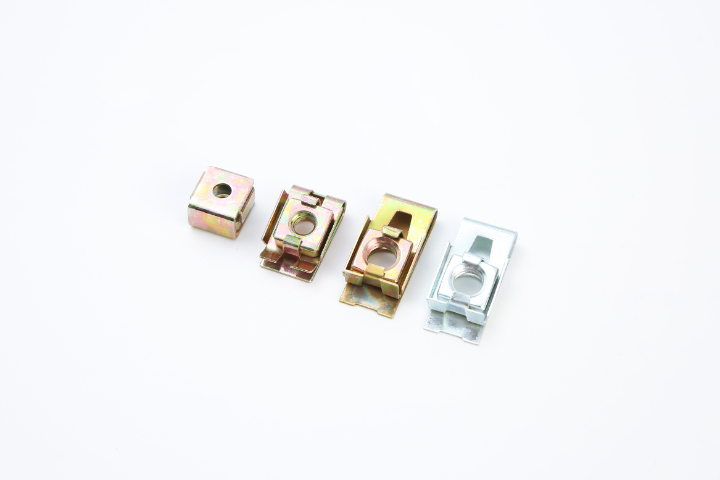
安装中:规范操作避免人为偏差手动放置的精细对齐放置螺母时,需将卡爪端完全对准板材孔位,目视确认螺母顶面与板面平行;对于非对称异型螺母,需按图纸标识的方向放置,不可颠倒或旋转。禁止单手随意放置螺母,建议用镊子或真空吸笔夹取螺母,平稳放入固位套,避免触碰卡爪导致螺母移位。压装过程的匀速控压优先使用气动/液压压铆机,而非手动冲床或锤子敲击:压铆机可设定匀速压装速度(推荐5-10mm/s)和精细压力值,避免瞬间冲击力导致螺母倾斜。压装时观察螺母状态,若发现螺母有轻微偏斜,需立即停机,取出螺母重新固位,不可强行继续压装。避免侧向外力干扰压装过程中,安装板需用夹具完全固定,防止板材滑动导致螺母受力不均;禁止在压装时用手触碰螺母或板材,避免引入侧向力。 温州万胜紧固件有限公司是一家提供异型卡式螺母的公司,期待您的来电。常规异型卡式螺母厂家
温州万胜紧固件有限公司是致力于提供异型卡式螺母,欢迎您的莅临。常规异型卡式螺母厂家
工艺选型逻辑按材质匹配:碳钢选镀锌/镀镍/达克罗;不锈钢选抛光/钝化;铝合金选阳极氧化;钛合金选钝化按环境匹配:腐蚀环境优先达克罗>化学镀镍磷;精密场景选镀镍/化学镀镍磷;兼容场景选钛合金钝化按成本排序:镀锌<不锈钢抛光<镀镍<阳极氧化<化学镀镍磷<达克罗<钛合金钝化质量检测中心指标涂层厚度:用涂层测厚仪检测,镀锌≥8μm、阳极氧化≥10μm、达克罗≥5μm(呼应检测阶段厚度要求)耐腐蚀测试:盐雾测试需符合场景标准(普通场景≥48小时,腐蚀环境≥200小时)外观与结合力:表面无划痕、气泡、脱落,用胶带粘贴测试(镀层无剥离) 常规异型卡式螺母厂家
温州万胜紧固件有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。