
安装后检验牢固性测试手动轻晃螺母,无松动、无位移为合格;可通过拉力计测试拉拔力,需符合厂家规定的(一般碳钢螺母拉拔力≥500N)。检查卡爪是否完全嵌入板材,无外露、无翘曲,否则会影响后续螺栓的拧入。螺纹配合检验用匹配规格的螺栓试拧,拧入过程需顺畅无卡顿,无滑牙、卡滞现象,若螺纹受阻,需排查螺母是否歪斜或螺纹内有杂质。异型结构完整性检查对带特殊结构(如焊接台、限位槽)的异型螺母,需确认这些结构未因压装而变形,保证后续装配功能正常。 温州万胜紧固件有限公司是一家提供异型卡式螺母的公司,欢迎新老客户的来电。河北优势异型卡式螺母
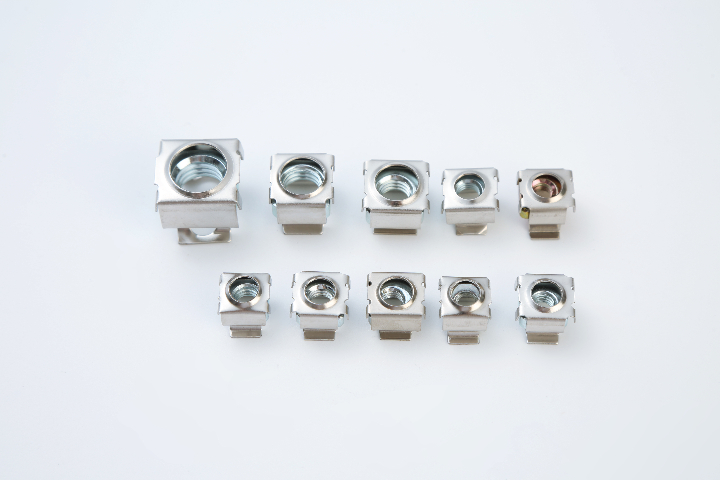
铝合金系列(轻量化优先材质)常用牌号:(航空级)中心性能:抗拉强度:6061/6063≥270MPa,7075≥500MPa(航空级强度)硬度:HB60~120(阳极氧化后硬度提升至HV300~400)密度:³(为碳钢的1/3,轻量化优势明显)表面处理适配:阳极氧化(本色/彩色)、化学转化膜处理典型应用:6061/6063:新能源汽车电池包、家具铝型材、电子设备轻量化构件7075:航空航天设备、高汽车重载部位(如发动机周边紧固)。钛合金系列(特殊场景材质)常用牌号:Ti6Al4V(TC4,医用/航天级)中心性能:抗拉强度:≥860MPa(强度)密度:³(比不锈钢轻,比铝合金强度高)生物相容性:符合ISO10993标准,无重金属析出耐腐蚀性:耐体液、海水、高温环境腐蚀表面处理适配:钝化处理(医疗/航天场景)、阳极氧化(外观定制)典型应用:医疗器械(骨科手术固定件)、商业航天。 吉林特殊异型卡式螺母温州万胜紧固件有限公司是致力于提供异型卡式螺母,期待您的来电。
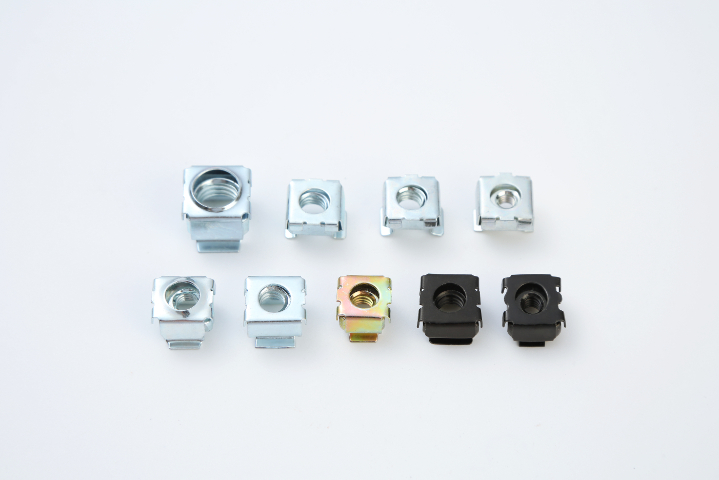
基础防锈防腐工艺(适配常规场景,呼应选型阶段基础需求)这类工艺满足普通环境的防锈需求,成本适中,适配碳钢、黄铜等易腐蚀材质:电镀锌工艺类型:彩锌、白锌、蓝白锌(常用)中心参数:镀层厚度8~15μm,盐雾测试≥48小时(普通场景)、≥72小时(汽车轻度潮湿场景)适配场景:家具制造、普通机械设备、室内建筑装饰(非腐蚀环境)注意事项:需搭配钝化处理提升耐磨性,避免用于海边、潮湿户外(易锈蚀)。镀镍工艺类型:光亮镀镍、半光亮镀镍中心参数:镀层厚度5~10μm,硬度HV200~300,盐雾测试≥60小时适配场景:电子设备机箱、电气设备导电紧固(黄铜材质优先)、精密机械优势:镀层均匀致密,不影响螺纹配合精度,兼顾防锈与导电性不锈钢表面处理类型:抛光处理(Ra≤μm)、拉丝处理、酸洗钝化(符合ASTMA967标准)中心参数:钝化后形成致密氧化膜,304不锈钢盐雾测试≥200小时,316不锈钢≥500小时适配场景:户外建筑幕墙、汽车内饰件、轻度腐蚀环境优势:无需额外镀层,避免脱落。
电镀锌:前处理需除油→酸洗→活化,避免氢脆需镀后去氢(190–220℃,2–4h),彩锌含铬酸盐钝化,耐蚀更佳。镀镍:分半光亮/光亮,适合要求导电性与外观的场景,注意把控镀层厚度(5–15μm)防止影响螺纹配合。达克罗/锌铝涂层(高耐蚀优先)由锌铝片+粘结剂组成,经烘烤固化,适合强度螺栓/螺母,尤其汽车底盘、风电设备。缺点:涂层较厚(6–12μm),可能影响螺纹装配,需预留间隙或调整螺纹公差。不锈钢处理钝化:用硝酸/柠檬酸溶液处理,强化表面Cr₂O₃钝化膜,无需电镀,成本低。电解抛光:降低表面粗糙度,提高耐蚀性与美观度,适合食品等洁净场景。工艺选择优先级常规防锈:电镀锌(彩锌)→成本低,适配性广。高耐蚀:达克罗→无氢脆,盐雾性能优异。导电/焊接:镀锡/镀镍→低接触电阻,焊接性好。不锈钢:钝化→低成本强化耐蚀,无需额外镀层。装饰+耐磨:粉末喷涂→色彩可选,防护性强。异型卡式螺母,就选温州万胜紧固件有限公司,用户的信赖之选,竭诚为您。

使用与维护阶段注意事项把控螺栓拧紧力矩拧紧配套螺栓时,需使用扭矩扳手把控力矩,力矩过大可能导致螺母弹片塑性变形、螺纹损坏;力矩过小则无法保证连接紧固性,易出现松动。需严格按照产品手册标注的推荐力矩操作。定期检查维护对于振动频繁的使用场景(如机械设备、车辆),需定期检查异型卡式螺母的紧固状态,防止因振动导致弹片疲劳、螺母松脱。对于腐蚀环境下的螺母,定期检查表面涂层状态,若出现涂层脱落、生锈,需及时更换。避免违规拆卸与重复使用拆卸时需先拧出螺栓,再使用工具将螺母从基板孔中取出,禁止直接撬拽弹片,以免造成弹片损坏。弹片发生塑性变形后的异型卡式螺母,不建议重复使用,否则无法保证卡接强度。 温州万胜紧固件有限公司是致力于提供异型卡式螺母,欢迎你的来电。碳钢异型卡式螺母批量定制
异型卡式螺母,就选温州万胜紧固件有限公司,用户的信赖之选,欢迎您的到来。河北优势异型卡式螺母
异型卡式螺母的安装中心是保护卡爪弹性、保证螺纹同轴度、避免结构变形,尤其是异型结构(如非对称卡爪、特殊外廓)对安装精度要求更高,具体注意事项如下:一、安装前准备适配性检查确认安装板的孔径、孔位公差与异型螺母匹配,孔径过大易导致螺母松动,过小则会压坏卡爪;孔位偏差需符合图纸要求,避免异型螺母无法对位。检查螺母卡爪的弹性:手动轻压卡爪,回弹顺畅无卡顿为合格,若卡爪变形、生锈需更换,严禁强行安装。清理安装板孔内及螺母表面的油污、铁屑、毛刺,防止杂质影响卡装牢固度,或导致螺纹配合卡滞。工具选择常规安装:使用压铆工具或冲床,配合与异型螺母外廓匹配的模具,避免用锤子直接敲击(易导致卡爪断裂、螺母歪斜)。异型结构(如偏心、多向卡爪):需定制固位工装,保证螺母在安装时的角度和位置准确,防止偏斜。禁止使用尖嘴钳、扳手等工具夹取卡爪,以免损伤卡爪弹性结构。 河北优势异型卡式螺母
温州万胜紧固件有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。